Nonwoven Üretim Yöntemleri: Spunbond, Meltblown, İğneleme ve Spunlace
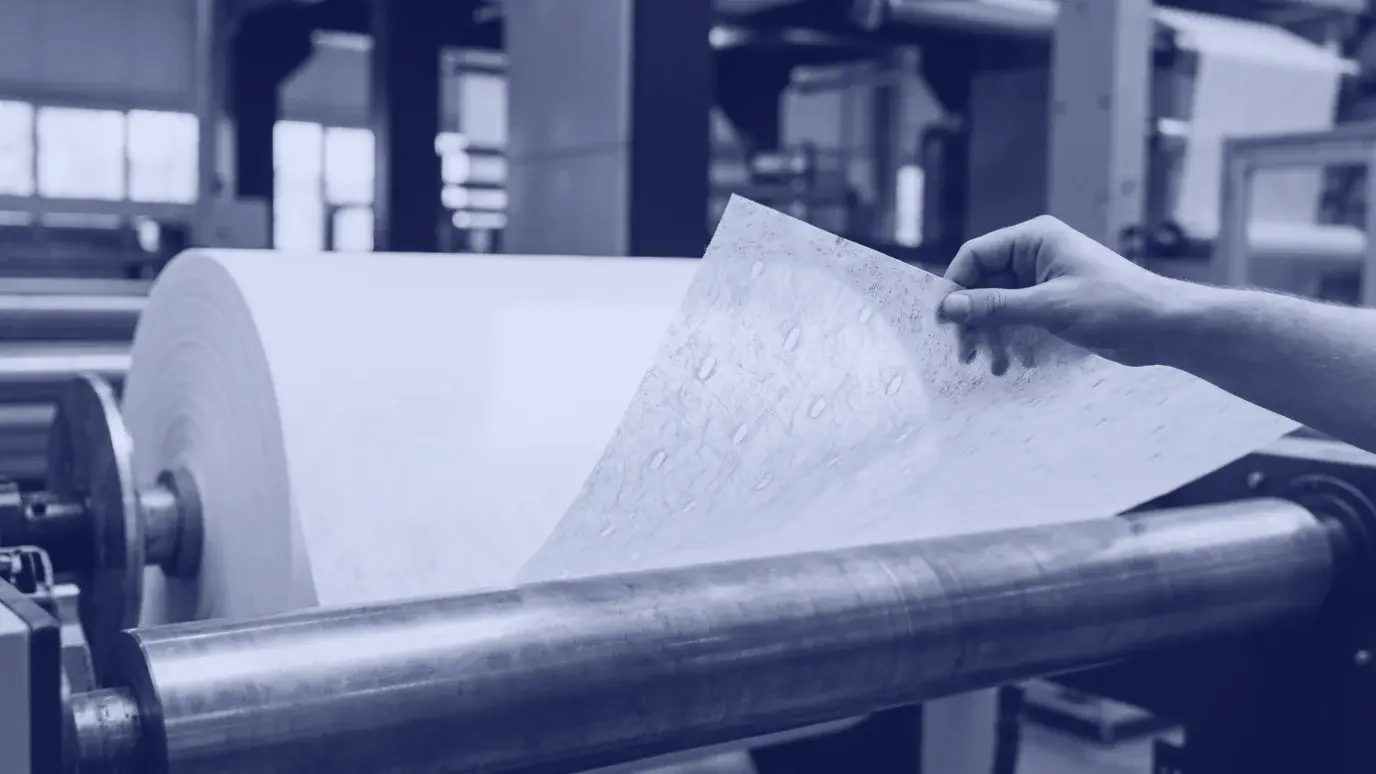
Nonwoven üç aşamada üretilir: ağ oluşturma, bağlama ve terbiye. Spunbond, meltblown, kartlama, iğneleme ve spunlace neyi değiştirir, hangi ihtiyaçta hangisi seçilir?
- Yayın:
- Doğrulayan:
- Gizem Polat
Kısaca
- Nonwoven üç aşamada üretilir: ağ oluşturma, bağlama ve terbiye; spunbond ve meltblown ağı eriyik polimerden, kartlama ve serim yöntemleri hazır liften kurar (EDANA).
- Spunbond ve meltblown ağ oluşturma yöntemleridir; iğneleme ve spunlace ise bağlama yöntemleridir, bu yüzden teklifte ağ ve bağlama yöntemi ayrı ayrı sorulmalıdır.
- Meltblown’da filament çapı yaklaşık 1 mikrona kadar iner ama ağın dayanımı düşüktür; SMS yapısında iki spunbond katman yapıya mukavemet kazandırır (EDANA; US 11479017 B2).
- Paralel serimli kartlı ağ makine yönünde güçlü, enine yönde zayıftır; hava serim kartlı ağdan daha az yoğun ve yumuşaktır, yaş serim her yönde benzer dayanım verir (EDANA).
- İğneleme çoğu lifle çalışır ama çok ince liflerle çalışmaz; spunlace’te jet basıncı dayanımı doğrudan etkiler; hava geçirmeli ısıl bağlama daha hacimli ürün verir (EDANA).
- EDANA’ya göre Büyük Avrupa’da nonwoven üretimi 2025’te yaklaşık %2,2 azalarak 2.919.000 tona indi; spunmelt %3,3 düştü, iğneli bağlama %0,8 arttı (7 Nisan 2026).
Nonwoven üretimi üç aşamadan oluşur: lifler ya da filamentler (sürekli lifler) önce bir ağ (tabaka) hâline getirilir, ardından mekanik, ısıl veya kimyasal yolla bağlanır, son olarak terbiye edilir (EDANA). Ağı spunbond ve meltblown gibi yöntemler eriyik polimerden, kartlama ve serim yöntemleri hazır liften kurar. Hammaddeyle birlikte ağ ve bağlama yöntemi ürünün mukavemetini, tutumunu ve işlevini belirler.
Bu yazı yöntemleri yan yana koyar: süreç adımlarını, neyi değiştirdiklerini, sınırlarını, 2025 üretim verisini ve şartnamede nasıl yazılacaklarını anlatır. Tanım ve gümrük pozisyonu için nonwoven (dokusuz yüzey) maddesine, kumaş türlerinin genel karşılaştırması için kumaş çeşitleri rehberine, teknik tekstilin geniş çerçevesi için teknik tekstil rehberine bakın. Buradaki iğneleme (needle punching), rulo nonwoven üreten endüstriyel bir bağlama yöntemidir; el işi keçe iğnelemesi (iğneleme setleri, kurslar) bu yazının konusu değildir.
Nonwoven kumaş nasıl üretilir? Üç aşama ve dönüştürme
EDANA üretimi ağ oluşturma, bağlama ve terbiye diye üç aşamada anlatır. Ağ, oluştuğu anda yalnızca sınırlı mukavemete sahiptir; bu yüzden bağlama ayrı ve zorunlu bir aşamadır. Modern hatlar bazı aşamaları üst üste bindirebilir, bazı hatlarda üçü aynı anda gerçekleşir (EDANA). Spunbond hattı buna örnektir: eğirme, ağ oluşturma ve bağlama tek sürekli hatta toplanır (Lim, 2010).
| Aşama | Ne yapılır? | Seçenekler (EDANA) |
|---|---|---|
| 1. Ağ oluşturma | Lif ya da filamentler tabaka (ağ) hâline getirilir | Kartlama, hava serim, yaş serim, spunlaid (spunbond), meltblown, submikron eğirme |
| 2. Bağlama | Sınırlı mukavemetli ağa dayanım kazandırılır | Mekanik (iğneleme, su jeti), ısıl (kalender, hava geçirmeli ve diğerleri), kimyasal (sıvı bağlayıcı) |
| 3. Terbiye | Özellik eklenir ya da değiştirilir | Germe, delme, kıvırma; kimyasal işlemler; kaplama, baskı, flok, boyama, laminasyon |
| Dönüştürme | Rulo, tüketici ürününe çevrilir | Kesme (slitting), katlama, dikme, ısıl yapıştırma |
Girdi lif, sürekli filament ya da kesilmiş iplik olabilir (EDANA). Çoğu yöntemde yüzey iplikten değil doğrudan elyaftan ya da polimerden kurulur; iplik yapım aşaması atlanır. Türkçe ders notları aynı sırayı “ağ oluşturma, ağ yapıştırma, bitim işlemleri” diye verir (Ankara Üniversitesi Açık Ders).
Ağ oluşturma yöntemleri: spunbond, meltblown ve kartlama
Ağ iki yoldan kurulur: hazır lifi tabakaya dizmek (kartlama, hava serim, yaş serim) ya da eriyik polimeri doğrudan filament ağına çevirmek. EDANA, eriyik termoplastik polimerden doğrudan ağ üreten ve çoğu zaman birlikte çalıştırılan spunlaid ile meltblown için genel terim olarak “spunmelt”i kullanır.
| Yöntem | Girdi ve lif düzeni | Ağın karakteri ve sınırı (EDANA) |
|---|---|---|
| Kartlama (drylaid carded) | Kesikli lif; paralel ya da rastgele | Paralel serimde makine yönünde güçlü, enine yönde zayıf |
| Hava serim (airlaid) | Kısa lifler; rastgele | Kartlıdan az yoğun ve yumuşak; geniş lif yelpazesi |
| Yaş serim (wetlaid) | Su–lif karışımı; doğal, mineral, sentetik lifler | Her yönde benzer dayanım |
| Spunlaid (spunbond) | Polimer granülü; sürekli filament | Kartlamadan yüksek dayanım; hammadde seçimi daha sınırlı |
| Meltblown | Düşük viskoziteli polimer; çok ince filament | En az yaklaşık 1 mikron çap; düşük çekme dayanımı |
| Submikron eğirme | Santrifüj, çözelti ve elektro eğirme gibi teknolojiler | Meltblown’dan ince lif; üretkenlik düşük |
Spunbond (spunlaid): polimerden filament ağına
Spunbond’da polimer granülü eritilir, eğirme başlığından filament olarak çıkar, çekilip soğutulur ve banda serilir. Adımlar sırasıyla şöyledir (Lim, 2010):
- Ekstrüder: Granül eritilir; stabilizatör ve renk masterbatch’i gibi katkılar karışır.
- Filtre ve pompa: Eriyikteki yabancı parçacıklar ayrılır, çünkü başlık deliklerini tıkar ve filamenti koparır; pompa sabit hacimsel debi verir.
- Eğirme başlığı: Binlerce delikli bir blok filamentleri çıkarır; tasarımı ağın düzgünlüğünü etkiler.
- Soğutma ve çekme: Soğuk hava filamentleri katılaştırır, yüksek hızlı hava onları inceltir ve lif çapını belirler. Eğirme hızı polimerin özelliklerine ve hattın üretkenliğine göre 1.000–8.000 m/dk arasındadır; polipropilende yaklaşık 2.000, polyesterde yaklaşık 6.000 m/dk.
- Serim: Filamentler hareketli banda, bandın altındaki vakumun yardımıyla serilir; düzgün örtü için birbirinden ayrılır.
- Bağlama: Isıl bağlama kimyasal bağlayıcıdan daha yaygın ve ekonomiktir. İğneleme daha hacimli ve konforlu bir yapı verir; su jeti çekme dayanımını artırır ama hat daha karmaşık ve pahalıdır.
- Terbiye ve sarım: Kabartma, alev geciktirici, antistatik, boyama ve baskı uygulanır; rulo kesilip sarılır.
En yaygın polimer polipropilendir: görece ucuzdur ve kilogram başına en çok lifi verir. Polyester çekme dayanımı ve ısıl kararlılıkta önde, ama daha pahalı ve işlenmesi daha zordur (Lim, 2010). Ad konusunda bir not: EDANA terminolojisinde “spunbond” yalnız ısıl bağlanmış spunlaid içindir; akademik anlatımlar hattın iğneleme ya da su jetiyle de bağlanabildiğini söyler. Giysinin formunu tutan tela ayrı bir üründür (tabanı nonwoven da olabilir); ticari dilde spunbond ruloya da “tela” ya da “tela kumaş” dendiği olur. Giysi telası için tela firmalarına bakın.
Meltblown: çok ince lif, düşük dayanım
Meltblown’da düşük viskoziteli polimer eğirme başlığından çıkar; filamentler hâlâ kısmen erimişken sıcak havayla inceltilir. Sonuç çok daha ince, ama çekme dayanımı düşük bir ağdır; EDANA en küçük çapı yaklaşık 1 mikron olarak verir. Bir patent de geleneksel meltblown lif ve kumaşların zayıf ve az uzayabilir olduğunu, buna rağmen filtrasyon ve bariyer uygulamalarında yaygın kullanıldığını yazar (US 11479017 B2).
Nonwoven maskelerde EDANA meltblown’u filtre katmanı olarak anar; katman elektrostatik yüklenince çok ince parçacıkları ve damlacıkları tutabilir (EDANA, 23 Haziran 2020). Süzme verimi malzemeye ve tasarıma bağlıdır: Seid (2022), polipropilen meltblown ve spunbond numunelerde gözenekliliği hem süzme verimi hem basınç düşüşü modellerinde en önemli parametre bulmuştur. Maske ve cerrahi örtünün uygunluğu ürüne özgü standartla belgelenir; meltblown içermek bunun yerini tutmaz. Tedarik için medikal tekstil ve filtre kumaşı kategorilerine bakın.
SMS ve çok katmanlı yapılar
SMS, spunbond–meltblown–spunbond sırasıyla kurulan kompozittir: iki spunbond katman ortadaki meltblown bariyer katmanını iki yandan korur ve yeterli mukavemeti verir, bariyer işlevini meltblown üstlenir (US 11479017 B2). Spunbond hattı aynı sürekli hatta meltblown birimleriyle birleştirilebilir; SS, SSS ve SMMS gibi varyantlar da vardır (Lim, 2010).
Üretim sırası da önemlidir: patent, geleneksel SMS’in hat sonunda tek seferde bağlandığını yazar; kendi yönteminde önce spunbondu ısıl bağlar, meltblown’u üstüne serer ve daha düşük sıcaklıkta yeniden bağlar, çünkü yüksek sıcaklıktaki kalender nazik meltblown katmanına zarar verebilir. SMS bu yüzden tek bir kumaş değil, katman sırası ve bağlama programıyla tanımlanan bir yapıdır.
Kartlama, hava serim ve yaş serim: hazır liften ağ
Kartlamada balyalardaki lifler açılıp harmanlanır, havayla karta taşınır ve dişli tamburlarla taranarak ağa dönüştürülür. Hava serimde kısa lifler serim başlığında karışıp hava akımıyla banda iner. Yaş serimde seyreltik su–lif karışımı hareketli telde süzülür, preslenir ve kurutulur; bağlayıcı çoğu kez sonra eklenir (EDANA).
Bağlama yöntemleri: iğneleme, spunlace, ısıl ve kimyasal
Bağlama yöntemi, istenen işlevsel özelliklere ve lif türüne göre seçilir (EDANA). Ağ oluşturma ile bağlama ayrı kararlardır: spunbond ve meltblown ağ oluşturma, iğneleme ve spunlace bağlama yöntemidir; aynı kartlı ağ iğnelenebilir de, su jetiyle de bağlanabilir.
| Yöntem | Nasıl bağlar? | Özelliği ve sınırı (EDANA) |
|---|---|---|
| İğneleme (needle punching) | Çentikli (barbed) iğneler ağı delip lifleri dolaştırır (Lim, 2010) | Çoğu lifle çalışır, çok ince liflerle çalışmaz; farklı ağlar birlikte iğnelenip özellikler kademelendirilebilir |
| Spunlace (su jetiyle dolaştırma, hydroentanglement) | İnce, yüksek basınçlı su jetleri lifleri birbirine geçirir | Çoğunlukla kartlı ya da yaş serim ağlara uygulanır; jet basıncı dayanımı doğrudan etkiler |
| Isıl bağlama | Termoplastik lifler ısı ve basınçla ya da sıcak havayla kaynaşır (kalender, hava geçirmeli, tambur-battaniye, ultrasonik) | Lifler çoğu kez düşük erime noktalı ya da bikomponenttir; hava geçirmeli bağlama daha hacimli ürün verir |
| Kimyasal bağlama | Sıvı bağlayıcı emdirilir, kaplanır, püskürtülür ya da baskıyla uygulanır | Akrilat, stiren-bütadien ve vinil asetat-etilen bağlayıcılar; en yaygın sistem su bazlıdır |
İğneleme (needle punching)
İğnelemede mukavemet, dolaştırılan lifler arasındaki sürtünmeden gelir. Türkçe ders notlarında “iğne ile birleştirme”, EDANA istatistiklerinde “needle-punched bonding” (iğneli bağlama) denir. Bu başlık endüstriyel rulo üretimini kapsar; el işi keçe iğnelemesi kapsam dışıdır.
Spunlace (su jetiyle dolaştırma)
Spunlace, Türkçede “su jetiyle dolaştırma” ya da “su jetli birleştirme” diye de geçer; kumaş adı değil bağlama yöntemidir. Jet desenleriyle dekoratif yüzeyler de elde edilebilir (EDANA). Teklif alırken yalnız “spunlace” yazmayın: ağın kartlı mı yaş serim mi olduğunu ve hammaddeyi de sorun.
Terbiye ve dönüştürme: ruloyu ürüne yaklaştıran adımlar
EDANA’nın saydığı işlevsel seçenekler iletken, alev geciktirici, su itici, gözenekli, antistatik, nefes alır ve emici özelliklerdir; kaplama, baskı, boyama ve laminasyon da bu aşamadadır. Hijyen örneği: sıvı emişi ve geri ıslatma önemli olduğu için spunbond kumaşa hidrofilik kimyasal uygulanır; Dönmez ve ark. (2019) bir işletme için dört kimyasalı, iki çözelti oranını ve üç besleme hızını denemiştir.
Dönüştürmede rulo kesilir, katlanır, dikilir ya da ısıl yapıştırılır (EDANA). Tedarikçi seçerken kendi hattında üreten firma ile hazır rulodan kesim, laminasyon veya konfeksiyon yapan dönüştürücüyü ayırın; ikisi de nonwoven firmaları kategorisinde yer alır.
Firma rehberi
Bu alanda üretici mi arıyorsunuz?
İlgili kategorilerdeki firmaları inceleyin ya da tek formla birden çok firmadan teklif alın.
Bu alanda üretim ya da hizmet mi veriyorsunuz?
Hangi ihtiyaçta hangi yöntem?
EDANA bağlama yöntemlerini ürünlere eşlemez; seçimi istenen özellik ve lif türü belirler. Aşağıdaki tablo yalnızca kaynakların açıkça desteklediği ilişkileri içerir.
| İhtiyaç | Yöntem | Dayanak |
|---|---|---|
| Filtre ve bariyer katmanı (çok ince lif) | Meltblown | EDANA; US 11479017 B2 |
| Mukavemet ile bariyeri bir arada isteyen yapı | SMS | US 11479017 B2 |
| Makine yönünde yüksek çekme dayanımı, düşük uzama | Paralel serimli kartlı ağ | EDANA |
| Düşük yoğunluk ve yumuşak tutum | Hava serim | EDANA |
| Hacimli ürün | Düşük erime noktalı lifli ağda hava geçirmeli ısıl bağlama | EDANA |
| Çok ince lifle çalışma | İğneleme uygun değil | EDANA |
| Hijyende sıvı emişi ve geri ıslatma kontrolü | Spunbond ve hidrofilik terbiye | Dönmez ve ark., 2019 |
| Dayanıklı teknik ürünler (jeotekstil, filtre ortamı, otomotiv tekstili) | İğneleme | Makine üreticisi kaynaklı içerikler (Trützschler, 2022; ANDRITZ, 2026 yalnız jeotekstil için); bağımsız veri değil |
Son satır satıcı anlatımıdır: Trützschler (2022) iğneli nonwovenın en büyük uygulamalarını dayanıklı jeotekstil, otomotiv tekstili ve filtre ortamı olarak sayar; ANDRITZ (2026) jeotekstili en büyük ve en istikrarlı uygulama alanlarından biri olarak anar. Tabloda olmayan ürün–yöntem eşleşmelerini kaynak görmeden kabul etmeyin.
Nonwoven üretim yöntemleri sektörde ne kadar kullanılıyor?
Büyük Avrupa’daki nonwoven üretimi 2025’te yaklaşık %2,2 düşüşle 2.919.000 ton oldu (EDANA, 7 Nisan 2026). Yönteme göre değişim:
| EDANA kategorisi | 2025 üretim değişimi (ton) |
|---|---|
| Spunmelt (spunlaid ve meltblown) | −%3,3 |
| Kuru serim (drylaid) | −%0,7 |
| Su jetiyle dolaştırma (hydroentanglement) | +%0,1 |
| İğneli bağlama (needle-punched) | +%0,8 |
Hijyen hacimce ana kullanım alanı olmayı sürdürdü, ama 2025’te %2,7 geriledi (2024’te +%1,7); EDANA düşüşü esas olarak bebek bezine bağlıyor. Rakamlar tonajdır, gramaj değişimini yansıtmaz. Haber “Büyük Avrupa”nın kapsamını tanımlamaz ve ülke kırılımı vermez; bu rakamlardan Türkiye için sonuç çıkarılamaz.
Türkiye’de iki gösterge var. Ticaret Bakanlığı’nın Tekstil ve Hammaddeleri Sektör Raporu’na (2026) göre 56. fasıl (vatka, keçe ve dokunmamış mensucat, özel iplikler, sicim, kordon, ip, halat ve bunlardan mamul eşya) ihracatı 2025’te 1.180 milyon dolardan 1.255 milyon dolara çıktı (+%6,4, yani 75 milyon dolar artış). Fasıl dokunmamış mensucatla sınırlı değildir. TOBB Sanayi Veri Tabanı’nda (Ekim 2026) ürün kodu 13.95 (dokusuz kumaş) altında kapasite raporu geçerli 271 firma kayıtlı; Gaziantep’te 54, İstanbul’da 50 firma bulunur. Kod, dokusuz kumaştan yapılan eşyayı da kapsar.
Şartnamede yöntem ve test nasıl yazılır?
“Spunbond”, “meltblown”, “iğneleme” ve “spunlace” ürün adı değildir: ilk ikisi ağ oluşturma, son ikisi bağlama yöntemidir. Teklif talebinde şu sırayı izlemenizi öneririz:
- Yöntem: Ağ oluşturma ve bağlama ayrı yazılır (ör. spunbond, kalenderle ısıl bağlı). SMS’te katman sırası ve her katmanın gramajı da belirtilir.
- Hammadde: Polipropilen, polyester, viskon ya da karışım.
- Gramaj ve tolerans: Gramajın (birim alan kütlesi) test yöntemi EN ISO 9073-1:2023’tür; numune ağırlığından g/m² hesabı ve oz/yd² çevirisi için kumaş gramajı hesaplayıcısını kullanabilirsiniz.
- Çekme dayanımı ve kopma uzaması: Şerit yöntemiyle EN ISO 9073-3:2023; standart 25 mm ve 50 mm numune genişliği için iki seçenek tanımlar. Kartlı ağda iki yönün değeri farklı olabileceğinden makine ve enine yönü ayrı isteyin (EDANA’nın lif yönü bilgisinden çıkarım). EN ISO 13934-1’in şerit yöntemi esas olarak dokuma kumaş içindir; standardın kapsam notu onu nonwoven ve jeotekstilde normalde kullanılmayan bir yöntem olarak ayırır.
- Terbiye: Hidrofil, antistatik, alev geciktirici, renk.
- Kullanım yeri ve belge: Medikalde performans ürüne özgü standartla belirlenir. Cerrahi önlük ve örtüde ölçüt, tek kullanımlık ve tekrar kullanılabilir türleri birlikte kapsayan EN 13795-1:2025’tir; malzemenin nonwoven olması belge yerine geçmez.
- Numune: Teklifte katalog numunesini ve üretim rulosundan kesilecek numuneyi ayrı kalem olarak isteyin; testler için test laboratuvarlarına başvurabilirsiniz.
Fiyatı yöntemin yanında polimer, gramaj, en ve terbiye de etkiler. Teklifleri aynı birimde karşılaştırmak için m² fiyatı = kg fiyatı × gramaj (g/m²) ÷ 1.000 formülünü kullanın.
Sık sorulan sorular
Nonwoven kumaş nasıl üretilir?
Nonwoven üç aşamada üretilir. Önce lifler ya da filamentler bir ağ (tabaka) hâline getirilir: hazır lif kartlama, hava serim veya yaş serimle, eriyik polimer ise spunbond (spunlaid) ya da meltblown ile. Sonra ağ iğneleme, su jeti, ısıl yöntemler veya kimyasal bağlayıcıyla sağlamlaştırılır. Son aşama olan terbiyede iletkenlik, alev geciktirme, su itme gibi özellikler eklenir (EDANA). Ruloya sarılan ürün sonra kesilip tüketici ürününe dönüştürülür.
Spunbond ile meltblown arasındaki fark nedir?
İkisi de eriyik polimerden doğrudan filament ağı kuran ağ oluşturma yöntemidir. Spunbond (spunlaid) filamentleri çekip soğutarak banda serer ve kartlamaya göre yüksek dayanımlı bir ağ verir. Meltblown’da sıcak hava filamenti kısmen erimişken inceltir; çap yaklaşık 1 mikrona kadar iner, ağın çekme dayanımı düşüktür (EDANA). Bu yüzden meltblown bariyer ya da filtre katmanı olarak kullanılır ve iki spunbond katmanın arasına konarak SMS yapısı kurulabilir.
İğneleme ile spunlace nasıl ayrılır?
İkisi de ağdaki lifleri mekanik olarak dolaştıran bağlama yöntemidir. İğnelemede çentikli iğneler ağı delip lifleri birbirine geçirir; çok ince liflerle çalışmaz. Spunlace’te (su jetiyle dolaştırma) bunu ince, yüksek basınçlı su jetleri yapar; jet basıncı ağın dayanımını doğrudan etkiler ve yöntem çoğunlukla kartlı ya da yaş serim ağlara uygulanır (EDANA; Lim, 2010).
Nonwoven üretiminde iplik gerekir mi?
Çoğu yöntemde gerekmez. Yüzey iplikten değil doğrudan elyaftan ya da eriyik polimerden kurulduğu için iplik yapım aşaması atlanır. EDANA’nın nonwoven tanımı girdi olarak doğal ya da üretilmiş lifleri, sürekli filamentleri ve kesilmiş ipliği sayar; yani kesilmiş iplik hammadde olabilir, ama yüzey dokuma ya da örme ile oluşturulmaz.
Meltblown neden filtre ve bariyer katmanında kullanılır?
Meltblown ağ çok ince filamentlerden oluşur; çap yaklaşık 1 mikrona kadar iner. Bu yapı filtrasyon ve bariyer uygulamalarında yaygın kullanılır; EDANA nonwoven maskelerde meltblown katmanı filtre katmanı olarak anar ve elektrostatik yüklendiğinde çok ince parçacıkları tuttuğunu belirtir. Aynı ağ zayıf ve az uzayan bir yapıdır, mukavemeti spunbond katmanlar sağlar. Süzme verimi malzemenin özelliklerine ve tasarıma bağlıdır; meltblown içermek tek başına tıbbi uygunluk anlamına gelmez.
Kimyasal bağlamada hangi bağlayıcılar kullanılır?
EDANA üç bağlayıcı ailesi sayar: akrilat polimerleri ve kopolimerleri, stiren-bütadien kopolimerleri ve vinil asetat-etilen kopolimerleri. Bağlayıcı ağa emdirme, kaplama ya da püskürtmeyle düzgün biçimde, baskıyla ise kesikli olarak uygulanır. En yaygın sistemler su bazlıdır; toz yapıştırıcı, köpük ve bazı durumlarda organik çözücü de kullanılır.
Kaynaklar (17)
- EDANA, How are nonwovens made? (ağ oluşturma, bağlama, terbiye ve dönüştürme; erişim: 16 Ekim 2026)
- EDANA, What are nonwovens? (ISO 9092 tanımı, girdiler ve özellikler; erişim: 16 Ekim 2026)
- EDANA, 2025 Nonwoven Production in Greater Europe (7 Nisan 2026)
- EDANA, European producers set for 20-fold increase in nonwoven face mask output by November (23 Haziran 2020)
- Lim, H. (2010). A Review of Spun Bond Process. Journal of Textile and Apparel, Technology and Management (NC State University), 6(3)
- US 11479017 B2, High strength nonwoven barrier material (North Carolina State University; SMS yapısı ve bağlama sırası; erişim: 16 Ekim 2026)
- Dönmez, U., Kaçmaz, E. ve Kurt, H. A. (2019). Tek kullanımlık spunbond kumaşlarda hidrofilik verimliliği üzerine bir çalışma. Mühendislik Bilimleri ve Tasarım Dergisi, 7(3), 514-521. DOI: 10.21923/jesd.445212
- Seid, Z. M. (2022). Dokusuz yüzey kumaşların fiziksel özelliklerini ve tasarımını analiz ederek cerrahi maske verimliliğinin arttırılması. Pamukkale Üniversitesi Fen Bilimleri Enstitüsü, yüksek lisans tezi
- Ankara Üniversitesi Açık Ders, Dokusuz Yüzeyler (Non Wowen) ders sunumu (yazar ve tarih belirtilmemiş; yalnızca Türkçe terimler ve iplik aşamasının atlanması için; erişim: 16 Ekim 2026)
- Textile World, Trützschler Presents T-SUPREMA – Modern Solutions For Needle-Punched Nonwovens (Trützschler basın bülteni, 20-21 Haziran 2022; makine üreticisi içeriği)
- Textile World, Global Needlepunch Nonwovens Market Outlook (ANDRITZ'in bakış açısını aktaran Textile World özel raporu, 31 Mayıs 2026; makine üreticisi kaynaklı içerik)
- EN ISO 9073-1:2023 Nonwovens - Test methods - Part 1: Determination of mass per unit area (EVS kaydı)
- EN ISO 9073-3:2023 Nonwovens - Test methods - Part 3: Determination of tensile strength and elongation at break using the strip method (EVS kaydı)
- EN ISO 13934-1:2013 Textiles - Tensile properties of fabrics - Part 1: Determination of maximum force and elongation at maximum force using the strip method (EVS kaydı; kapsam notu)
- EN 13795-1:2025 Surgical clothing and drapes - Requirements and test methods - Part 1: Surgical drapes and gowns (EVS kaydı; 17 Şubat 2025'ten beri geçerli)
- T.C. Ticaret Bakanlığı İhracat Genel Müdürlüğü, Tekstil ve Hammaddeleri Sektör Raporu (2026; 2025 verisi, fasıl bazlı ihracat tablosu s. 3; belgede yayın tarihi yok; erişim: 16 Ekim 2026)
- TOBB Sanayi Veri Tabanı, kapasite raporu il dağılımı, ürün kodu 13.95 (erişim: 11 Ekim 2026)
Yazar ve doğrulama
Yazan
Teknik Tekstil Editörü
Kerem Aksoy, Tekstil Rehberi'nin teknik tekstil editörüdür. Medikal tekstiller, koruyucu giysiler, otomotiv, filtrasyon ve jeotekstil uygulamaları ile nonwoven ürünler üzerine yazar. Performans gerekliliklerini ilgili EN ve ISO standartlarına dayandırır.
Kerem Aksoy tarafından hazırlanan içeriklerDoğrulayan: Gizem Polat
Bu içerik Tekstil Rehberi yayın ekibince hazırlandı. Rakamlar, tarihler ve kaynaklar yayından önce doğrulama editörümüz tarafından birincil kaynaklardan kontrol edildi.
Bir hata fark ederseniz bize yazın: [email protected] Nasıl çalışıyoruz? →
İlgili yazılar
Teknik Tekstil Nedir? Sınıflar, Kullanım Alanları ve Türkiye
Teknik tekstil nedir, hangi 12 alanda sınıflanır, nerede kullanılır? Örnek ürünler, alan başına belge mantığı ve Türkiye verisinin neden tek bir rakama sığmadığı.
Kumaş Çeşitleri ve Özellikleri: Örme, Dokuma ve Nonwoven Rehberi
Kumaşlar yapı, elyaf, iplik ve terbiyeye göre nasıl sınıflandırılır? Örme, dokuma ve nonwoven çeşitleri, özellikleri, ölçüm yöntemleri ve kumaş sipariş kontrol listesi.
İş Elbisesi Standartları: EN ISO 20471, 11612, 11611 ve Diğerleri
Hangi iş elbisesi standart ister? Koruyucu giysi standartları (görünürlük, alev, kaynak, antistatik, yağmur), CE ve KKD mevzuatı, etiket okuma ve şartname örneği.