Kumaş Hataları ve 4 Puan Sistemi: Kumaş Kontrolü Nasıl Yapılır?
Dokuma ve örme kumaş hatalarının sınıfları, 4 puan sisteminin kuralları, 100 yd² puan formülü, örnek hesaplar ve kabul sınırının sözleşmeye yazılması.
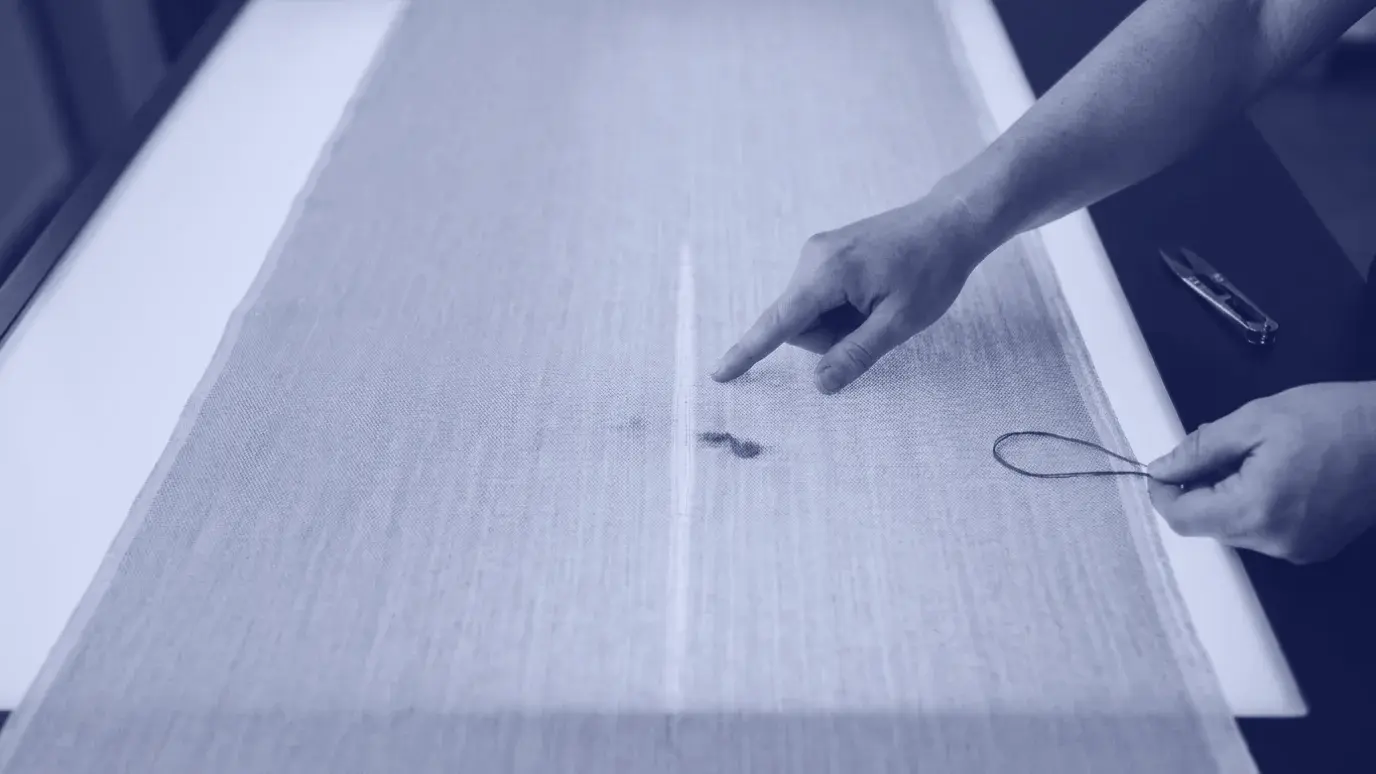
- Yayın:
- Doğrulayan:
- Gizem Polat
Kısaca
- Dört puan sisteminde hata boyutuna göre puan verilir: 3 inç (75 mm) ve altı 1, 3–6 inç 2, 6–9 inç 3, 9 inçten uzun hata 4 puan alır.
- Bir yarda ya da metre kumaş, hata sayısı ne olursa olsun en çok 4 puan alır; delik ve kenar hatası kuralları kaynaklarda farklı ya da belirsizdir, sözleşmeye yazılmalıdır.
- Toplam puan 100 yd² başına çevrilir: toplam puan × 3.600 ÷ (en [inç] × boy [yarda]); 54 inç, 120 yarda, 28 puanlık top 15,56 puan/100 yd² eder.
- Kabul sınırı standart değil sözleşme maddesidir; sık anılan 40 puan/100 yd² referansına karşılık bir denim işletmesi top için 20 puan/100 m² uygular.
- Kiloyla gelen örme kumaşta boy ölçülmediyse kilodan bulunur: metre = net kg × 1.000 ÷ (gramaj × açık en [m]); 30 kg, 200 g/m², 1,60 m enli top 93,75 m (102,53 yarda) eder.
- ASTM D5430-26 kumaşların görsel muayene ile derecelendirilmesini tarif eder (kayıt güncellemesi 23 Mart 2026); standardın metni ücretlidir.
Kumaş kontrol 4 puan sistemi, topun tamamı ışık altında incelenirken her hataya boyutuna göre 1 ile 4 arasında puan veren ve toplamı 100 yd² (yarda kare) başına puana çeviren bir derecelendirme yöntemidir. Puan hesabı kolaydır; asıl karar kabul sınırıdır ve onu alıcı ile satıcı sözleşmede belirler. Rehberde bantlar, kurallar, formül, örnek hesaplar ve dokuma ile örme kumaş hataları var.
4 puan sistemi nedir?
4 puan sistemi (İngilizce four-point system; aramalarda "4 nokta sistemi" diye de geçer), kumaş toplarını görsel kontrolle derecelendirmenin yaygın yöntemlerinden biridir; öteki yaygın yöntem 10 puan sistemidir (Cotton Incorporated). Kontrolcü topu boydan boya inceler, hatayı ölçüp puanlar ve toplamı top büyüklüğüne bölerek karşılaştırılabilir bir sayı bulur. Puan, hatanın kumaş düzlemindeki uzunluğuna göre verilir:
| Hata boyutu | Puan | Dayanak |
|---|---|---|
| 3 inç (75 mm) ve altı | 1 | Cotton Inc., V-Trust, Kapucuoğlu |
| 3–6 inç (75–150 mm) | 2 | Cotton Inc., V-Trust, Kapucuoğlu |
| 6–9 inç (150–230 mm) | 3 | Cotton Inc., V-Trust, Kapucuoğlu |
| 9 inçten (230 mm) uzun | 4 | Cotton Inc., V-Trust, Kapucuoğlu |
Son kontrol: Ekim 2026. Kaynak tarihleri: Cotton Incorporated notu Ağustos 2014, V-Trust 30 Mart 2025, Kapucuoğlu 2023 (s. 13). Milimetre değerleri yuvarlatılmıştır (3, 6, 9 inç = 76,2, 152,4, 228,6 mm). Tam 3, 6 ve 9 inçlik hata V-Trust'ın biçimiyle alt banda yazıldı; Cotton Incorporated bu sınır değerleri açıkça bir banda koymaz.
Bantlar üç yayında aynıdır. V-Trust tabloyu ASTM D5430'a bağlar, Kapucuoğlu "ASTM Standard, 2004" diye anar. ASTM D5430-26'nın herkese açık kaydı (güncelleme: 23 Mart 2026) standardı kumaşların görsel muayene ile derecelendirilmesi yöntemi olarak tanımlar; alıcı ile satıcı anlaşırsa rulo ve sevkiyat kabulünde kullanılabileceğini, puan atama seçeneklerinin bulunduğunu ve aynı topun puanının seçeneğe göre önemli ölçüde değişebileceğini yazar (kapsam 1.2; madde 5.2). Ücretli metin okunmadığı için 4 puan sisteminin bu seçeneklerden biri olduğu doğrulanmış değildir; sözleşmede bant tablosunu da yazın.
Kumaş kontrolü nasıl yapılır?
Kumaş kontrolü çoğunlukla iki yerde yapılır: üretim tesisinin çıkışında (ham ya da boyanmış top) ve kumaşı alan işletmenin girişinde, kesimden önce. Bir denim işletmesinin giriş talimatı önce çeki listesini gelen miktarla karşılaştırır, top numaralarını ve adedini doğrular, hasarlı top için tutanak tutar (Kapucuoğlu, 2023, s. 19). Ardından kumaş kontrolcü topu kumaş kontrol makinesinde ya da kontrol masasında inceler.
Işık ve hız sonucu etkiler. Cotton Incorporated'ın notu yüzeye dik gelen doğrudan üst ışığı, 4.100–4.500 K soğuk beyaz floresan lambayı ve 100 foot-candle düzeyini (yaklaşık 1.076 lux; dönüşüm yazarın hesabı) önerir; arkadan ışık tarafların anlaşmasına bağlıdır. MEB modülü de masada ışığın üstten gelmesini ister (MEGEP, 2007, s. 15). Hız için tek değer yoktur; bir derleme dakikada 8–20 m hızı anar (Kısaoğlu, 2006, s. 234). Normal hızda ve bir yarda ya da bir metre mesafeden görünen her hata sayılır; kumaş çoğunlukla tek yüzünden ve tam enine incelenir (Cotton Incorporated).
- Etiketteki top numarasını, metrajı ve eni ölçülenlerle karşılaştırın.
- Topu makineye ya da masaya düz yerleştirip tam enine tarayın.
- Hatayı görünce durdurun, yerini işaretleyin, boyutunu ölçün.
- Boyuta göre puan verin; her yardanın toplamını 4'te sınırlayın.
- Top bitince toplamı 100 yd² puanına çevirin.
- Sonucu tutanağa yazın, hatalı kısmı ayırın, tekrarlayan hatayı kaynağına bildirin.
Görsel kontrolün sınırı vardır: Kısaoğlu'nun derlemesi, 1995 tarihli bir çalışmaya göre eğitimli kontrolcünün hataların yaklaşık %70'ini bulabildiğini, iki sistem üreticisine göre insanın tipik olarak %40–60'ını yakaladığını aktarır (2006, s. 233). Rakamlar eskidir, ikincisi otomatik sistem satan firmaların beyanıdır; hata listesi, ışık ve hız yazılı değilse iki kontrolcü aynı topa farklı puan verebilir.
Hata puanlama kuralları
Başka kaynak belirtilmedikçe kurallar Cotton Incorporated'ın notundandır.
Tek hata ve yarda başına üst sınır
Bir yarda ya da metre kumaşa, hata sayısı ve boyutu ne olursa olsun en çok 4 puan verilir; Kapucuoğlu da aynı kuralı aktarır (2023, s. 16). V-Trust'ın "tek hata en çok 4 puan" ifadesi bantlar 4'te bittiği için doğrudur, ama yarda sınırı ayrı bir kuraldır. V-Trust yalnız majör hataların puanlandığını belirtir; majör sayılacak hataları alıcı ile satıcının ortak listesi belirler.
Delik ve yırtık
Delik kuralı kaynaktan kaynağa değişir. Kapucuoğlu'nun tablosunda (Çizelge 2.4) 1 inç ve altındaki delik ve açıklık 2, 1 inç ve üstü 4 puandır; sınır değeri iki satırda da geçtiğinden tam 1 inçlik delik net değildir. Bir denim işletmesinin talimatı, iki ya da daha fazla ipliğin koptuğu her yeri büyüklüğüne bakmadan delik sayıp 4 puan verir ve çapı 15 cm ve üstü delikli kısmın toptan ayrılmasını ister (s. 19–20). Sözleşmede delik için boyut sınırını ve puanı yazın.
Sürekli hata
Boy yönünde kesintisiz süren hata (çözgü kaçığı, çizgi, bant) 9 inçten uzunsa, hatanın geçtiği ardışık her yarda ya da metre 4 puan alır.
Kenar hataları ve kullanılabilir en
İncelenen kaynaklar kenar hatalarının puana girip girmeyeceğini açıkça düzenlemez: Cotton Incorporated kumaşın tam enine incelenmesini ister, Kapucuoğlu'nun denim örneği "iki kenar arasındaki" görünür hataları puanlar (s. 19). Kenar hatasının sayılıp sayılmayacağını sözleşmede yazın. Alıcı asgari kullanılabilir en yazdıysa, bu enden dar her yarda 4 puan alır; her dikiş yeri ve tam enli hata da 4 puandır.
100 yd² puan formülü: nasıl hesaplanır?
Toplam puan, top büyüklüğüne bölünerek karşılaştırılabilir hâle gelir:
100 yd² başına puan = toplam puan × 3.600 ÷ (en [inç] × boy [yarda])
3.600, 36 inç ile 100'ün çarpımıdır (V-Trust "× 36 × 100", Kapucuoğlu "× 3600" yazar). Boy, kontrol edilen yarda sayısıdır; en, sözleşmede kenarlı ya da kullanılabilir diye belirtilen değerdir.
Dokuma kumaşta örnek hesap
54 inç eninde, 120 yarda boyundaki bir topta şu hatalar bulundu (hiçbir yardanın 4 puanı aşmadığı varsayılıyor):
| Hata boyutu | Hata sayısı | Puan | Toplam puan |
|---|---|---|---|
| 3 inç ve altı | 6 | 1 | 6 |
| 3–6 inç | 4 | 2 | 8 |
| 6–9 inç | 2 | 3 | 6 |
| 9 inçten uzun | 2 | 4 | 8 |
| Toplam | 14 | 28 |
Hesap: 28 × 3.600 = 100.800; 54 × 120 = 6.480; 100.800 ÷ 6.480 = 15,56 puan/100 yd². Sınır 40 ise top geçer, 12 ise kalır.
Örme kumaşta kiloyu metreye çevirme
Örme kumaş çoğunlukla kiloyla satılır; en güvenlisi top boyunu kontrol makinesinde ölçmektir. Yalnız kilo varsa: boy (m) = net kg × 1.000 ÷ (gramaj [g/m²] × açık en [m]). Net kiloda çekirdek ve ambalaj düşülür; tüp kumaşta açık en, yatık enin iki katıdır. Gramaj için gramaj hesaplayıcı ve ürüne göre kumaş gramajı rehberi, kilo-metre çevirisi için metre-kilo aracı var.
30 kg net, 200 g/m², 1,60 m açık enli bir topta 14 puan çıktığını varsayalım:
- Alan: 30.000 ÷ 200 = 150 m².
- Boy: 150 ÷ 1,60 = 93,75 m = 102,53 yarda (93,75 ÷ 0,9144).
- En: 1,60 m = 62,99 inç.
- Puan: 14 × 3.600 ÷ (62,99 × 102,53) = 7,80 puan/100 yd².
Gramaj ±%5 oynarsa sonuç 7,41–8,19 arasına yayılır (yazarın hesabı); bu yüzden etiketteki ya da makinede ölçülen metrajı tercih edin.
Metrik dönüşüm
1 yarda tam 0,9144 m'dir (NIST Handbook 44, Ek C, s. C-9); 100 yd² = 83,6127 m² eder. Cotton Incorporated puan/100 m² değerini 0,836 ile çarparak puan/100 yd²'ye, puan/100 yd² değerini 1,196 ile çarparak puan/100 m²'ye çevirmeyi önerir. Örnekteki top 14 × 100 ÷ (1,60 × 93,75) = 9,33 puan/100 m² eder (9,33 × 0,836 = 7,80); 40 puan/100 yd² sınırı yaklaşık 47,8 puan/100 m²'dir.
Firma rehberi
Bu alanda üretici mi arıyorsunuz?
İlgili kategorilerdeki firmaları inceleyin ya da tek formla birden çok firmadan teklif alın.
Bu alanda üretim ya da hizmet mi veriyorsunuz?
Kabul sınırı kaç puan olmalı?
Evrensel bir kabul sınırı yoktur; ASTM D5430'un kapsamı da kabulde kullanımı alıcı ile satıcının anlaşmasına bağlar. Sık anılan referans 100 yd² başına 40 puandır: üstündeki rulolar ikinci kalite sayılır, ancak imalatçılar fiyata ve ürüne göre daha düşük ya da yüksek sınır uygulayabilir (Kapucuoğlu, 2023, s. 14). Aşağıdakiler doğru sınır değil, farklı uygulamalardan örnektir:
| Uygulama | Sınır | Dayanak |
|---|---|---|
| Sık anılan referans | 40 puan/100 yd² üstü ikinci kalite; bazı fabrikalar 40'a kadar kabul eder | Kapucuoğlu, s. 14; V-Trust |
| Bir denim işletmesi | Top: en çok 20 puan/100 m²; sevkiyat: 14 puan/100 m²; en çok 4 büyük hata/100 m² | Kapucuoğlu, s. 20 |
| Alıcı el kitabı örneği | 64–66 inç'e kadar enli kumaşta birinci kalite için 100 lineer yarda başına en çok 50 puan | Sarkar, 2014 |
Son kontrol: Ekim 2026. Birçok fabrika kumaşı geçti-kaldı yerine birinci ve ikinci kalite diye ayırır (Sarkar, 2014). Denetlenecek topları da yazın: Cotton Incorporated 1.000 yarda ya da metreye kadar sevkiyatta bütün topların, daha büyüğünde çoğunlukla %10'unun denetlenmesini, denetlenenlerin %20'si hatalıysa tamamının kontrolünü önerir; bu bir öneridir. Sözleşme hükmü için hukuki destek alın; bu yazı hukuki danışmanlık değildir.
Dokuma kumaş hataları
MEGEP Kumaş Kontrolü modülü dokuma hatalarını dokuma makinesi, terbiye, dokuma hazırlık ve yüzey yapımı (çözgü yönü, atkı yönü, yüzey) diye gruplar (s. 23–32). Adlar modüldendir; eş adlar parantezdedir ve işletmeye göre değişir. Yapı farkı için kumaş çeşitleri rehberine bakın.
| Hata | Ne görülür | Çoğunlukla nereden gelir | Dayanak (MEGEP, 2007) |
|---|---|---|---|
| Çözgü kaçığı (çözgü kopuğu) | Çözgü ipliğinin kopmasıyla boy yönünde eksiklik | Dokuma sırasında iplik kopması | s. 25 |
| Atkı kaçığı (atkı kopuğu, ayak kaçığı); yarım atkı kaçığı | Atkı kopmasıyla eni boyunca eksiklik; yarımda eninin bir kısmı | Dokuma | s. 23, 26 |
| Çift çözgü, çift atkı | Kopan çözgü ucunun yandaki tele dolanması; ağızlıktan çift atkı geçmesi | Dokuma | s. 26, 32 |
| Atkı bandı (atkı kolonu) | Eni doğrultusunda bant | Atkı ipliğinde büküm, numara ya da renk düzgünsüzlüğü; hafif atkı sıklığı farkı | s. 27 |
| Çözgü yolu | Boy boyunca bant ya da yol biçiminde renk farkı; çoğunlukla boyamadan sonra belirir | Çözgü ipliğinde boya alma farkı, çözmede gerginlik, çözgü sıklığı farkı | s. 29 |
| Tarak izi; tahar, desen, rapor hatası | Eşit olmayan sürekli çözgü aralıkları; yanlış geçen çözgü telleri | Dokuma hazırlık | s. 24–26 |
| Bozuk, gevşek, gergin, çekik kenar | Kenarda kopuk, yoluk, delik; potluk ya da büzüşme; içe çekilme | Dokuma (kenar yapısı) | s. 30–32 |
Son kontrol: Ekim 2026. Puanlarken yönü belirleyin: boy yönünde süren hatada sürekli hata kuralı, eni kaplayan hatada 9 inç üstü bandı, noktasal hatada boyuta göre 1–4 puan işler (Cotton Incorporated kurallarının uygulaması).
Örme kumaş hataları
MEGEP örme hatalarını kaynağa göre üçe ayırır: iplikten, örme makinesinden ve yüzeysel (örme ve terbiye kaynaklı) hatalar (s. 5–6). İplik hataları boyadan sonra belirginleştiği için ham kontrolde kaçabilir; Tekstil Rehberi olarak önerimiz hem ham hem boyalı topu incelemektir.
| Hata | Ne görülür | Çoğunlukla nereden gelir | Dayanak (MEGEP, 2007) |
|---|---|---|---|
| İplik abrajı | Boyadan sonra belirginleşen renk farkı | Farklı imalatçı ya da lot ipliğin aynı anda örülmesi | s. 9–10 |
| Enine çizgi, bant; boyuna çizgi | Enine ya da boyuna çizgi | Enine: iplik düzgünsüzlüğü, makine ayarsızlığı; boyuna: çoğunlukla iğne hataları | s. 8–9 |
| May (örgü) dönmesi | İlmek sıraları dik kalmaz; açı 90°'den sapar, 5°'yi aşarsa önemli | İplik bükümü, çok sistemli makine | s. 7–8 |
| Delik, patlak | Delik; boyu santimetreyi aşınca patlak | Ayarsız parça, eskimiş iğne, mukavemetsiz iplik | s. 10 |
| İlmek düşmesi; ilmek ya da iplik kaçığı | İlmeğin düşmesi ya da kaçması | İplik kopması, büküm düzgünsüzlüğü; transferde iğne bozukluğu | s. 9, 13 |
| İğne izi, kelebek, kazayağı | Yamuk iğne ağzı ya da bozuk dil nedeniyle farklı görünen ilmekler | Makine (iğne) | s. 10, 13 |
| Yağ lekesi | Örgü yağının kumaşa bulaşması | İğne ve platin yatakları, patlak ya da boşluklu parçalar | s. 12 |
| Baş-son farkı, kanat farkı | Top başı ile sonu arasında, kenarlarda renk farkı | Boyama (terbiye) | s. 14 |
| Kumaş kırığı | Gergin ve düzgün sarılmayan topta buruşma | Sarım, bekleme, depolama | s. 12 |
Son kontrol: Ekim 2026.
Kumaş hataları hangi aşamada doğar?
Aşamayı bilmek, kime bildireceğinizi belirler. MEGEP'in kaynak gruplarına göre:
| Aşama | Tipik hatalar | Kime (Tekstil Rehberi önerisi) | Dayanak (MEGEP, 2007) |
|---|---|---|---|
| İplik | Abraj, ölü elyaf, yabancı madde, uçuntu | İplik tedarikçisi | s. 10–11, 13 |
| Dokuma ya da örme | Kaçıklar, delik, iğne izi, cımbar izi | Tezgâh, makine bakımı | s. 10, 13, 31 |
| Dokuma hazırlığı | Tahar ve rapor hatası, tarak izi | Hazırlık bölümü | s. 24–26 |
| Terbiye | Baş-son farkı, kanat farkı, rakle çizgisi, matlaşma | Boyahane, baskı, apre | s. 5–6, 14, 24 |
| Taşıma ve depolama | Kumaş kırığı, kirlenme, küf | Sarım, ambalaj, depo | s. 12, 14, 31 |
Son kontrol: Ekim 2026.
Kontrol tutanağı nasıl yazılır?
MEB modülündeki mamul kumaş giriş kontrol raporu nitelik, ölçü ve laboratuvar kontrollerini tek formda toplar (MEGEP, 2007, s. 16). 4 puan için tutanakta şu alanlar bulunmalıdır:
- Üst bilgi: top numarası, parti, kumaş, renk, tedarikçi, tarih, kontrolcü.
- Ölçü: etiketteki ve ölçülen metraj ve kullanılabilir en; örmede gramaj ve en türü (açık ya da tüp).
- Her hata: kaçıncı yarda ya da metrede olduğu, adı, yönü, boyutu, puanı.
- Toplamlar: yarda başına 4 puanla sınırlanmış toplam, 100 yd² puanı.
- Sonuç: kabul, ikinci kalite ya da ret; uygulanan sınır, birimi ve puan sistemi.
- Koşullar: ışık, hız, incelenen yüz.
Ayrılan hatalı bölüm kesimde fire olur; fireyi azaltmak için pastal planlama ve fire rehberine bakın.
4 puan sistemi ile AQL arasındaki fark
İkisi farklı nesneyi ölçer. AQL ile örnekleme bitmiş giysi partisinden tablodan çıkan sayıda parça çekip hatalı parçaları sayar; 4 puan sistemi seçilen topu boydan boya inceler ve hatayı boyutuyla puanlar. Haslık, çekme, mukavemet ve boncuklanma gibi özellikler görsel kontrolle anlaşılmaz; bunun için kumaş testleri rehberine ve test laboratuvarları kategorisine bakın. Bitmiş ürünü kontrol eden kalite kontrolcü ile kumaş topunu inceleyen kontrolcünün işi ayrıdır.
Sık yapılan hatalar ve özet
- 40 puan/100 yd² referansını standart sanmak; sınır sözleşmede yazılmalıdır.
- Birimleri karıştırmak: 100 yd², 100 lineer yarda ve 100 m² farklı sayılar verir; dönüşümün yönü karıştırılırsa sonuç yaklaşık 1,4 kat sapar.
- Yarda sınırını, delik kuralını, hata listesini, majör-minör ayrımını, ışık ve hızı yazmamak.
- Örmede kiloyu metreye çevirirken tüp ile açık eni, net ile brüt kiloyu karıştırmak.
- Sistem adını yazmadan puan karşılaştırmak: 10 puan ve Graniteville "78" sistemlerinin bantları farklıdır (Kapucuoğlu, 2023, s. 15–16).
Özetle: kurallar ve sınır sözleşmeye yazılır; hatalar puanlanıp yarda başına 4 puanla sınırlanır; toplam puan × 3.600 ÷ (en × boy) ile 100 yd² puanına çevrilir ve sözleşmedeki sınırla aynı birimde karşılaştırılır. Kontrol hizmeti veren firmalar kalite kontrol kategorisindedir.
Sık sorulan sorular
4 puan sistemi nedir?
4 puan sistemi, kumaş topundaki her hatayı boyutuna göre 1–4 puanla değerlendiren bir görsel kontrol yöntemidir. 3 inç (75 mm) ve altındaki hata 1, 3–6 inç 2, 6–9 inç 3, 9 inçten uzun hata 4 puan alır. Toplam puan 100 yd² başına puana çevrilir ve alıcı ile satıcının kabul sınırıyla karşılaştırılır (Cotton Incorporated; V-Trust, Mart 2025).
Kumaş kontrolde puan nasıl verilir?
Kontrolcü kumaşı tam enine tarar, gördüğü hatayı ölçer ve boyutuna göre 1–4 puan verir. Bir yarda ya da metre kumaşa hata sayısı ne olursa olsun en çok 4 puan verilir; 9 inçten uzun kesintisiz bir hata, geçtiği ardışık her yarda için 4 puan alır (Cotton Incorporated). Delik ve kenar hatası kuralları kaynaklarda farklı ya da belirsizdir; sözleşmede yazılmalıdır.
100 yd² puan nasıl hesaplanır?
100 yd² başına puan = toplam puan × 3.600 ÷ (en [inç] × boy [yarda]). Örneğin 54 inç eninde, 120 yarda boyundaki toptaki 28 puan, 28 × 3.600 ÷ (54 × 120) = 15,56 puan/100 yd² eder. Puan 100 m² başına hesaplanıyorsa 0,836 ile çarpmak 100 yd² karşılığını verir (Cotton Incorporated).
Örme kumaşta 4 puan sistemi nasıl uygulanır?
Örme kumaş kiloyla geldiği için önce top boyu bulunur: boy (m) = net kg × 1.000 ÷ (gramaj [g/m²] × açık en [m]). 30 kg, 200 g/m², 1,60 m açık enli toptan 93,75 m (102,53 yarda) çıkar; bu toptaki 14 puan 7,80 puan/100 yd² eder. Tüp kumaşta açık en yatık enin iki katıdır. Gramaj sapması sonucu etkilediği için boyu makinede ölçmek daha güvenlidir.
Dokuma kumaşta hangi hatalar görülür?
MEB MEGEP modülü dokuma hatalarını dokuma makinesi, terbiye, dokuma hazırlık ve yüzey yapımı gruplarında sayar. Başlıca örnekler: çözgü kaçığı (çözgü kopuğu), atkı kaçığı (ayak kaçığı), çift çözgü, çift atkı, atkı atlaması, atkı bandı, çözgü yolu, tarak izi, tahar-desen-rapor hatası, patlak-delik-yırtık, leke ve kenar hataları (MEGEP, 2007, s. 23–32).
Kumaş kontrolde kabul sınırı kaç puan?
Sabit bir sınır yoktur; kabul sınırı alıcı ile satıcı arasında sözleşmeyle belirlenir. Sık anılan referans 100 yd² başına 40 puandır ve üstü ikinci kalite sayılır, ancak imalatçılar daha düşük ya da yüksek sınır uygulayabilir (Kapucuoğlu, 2023). Bir denim işletmesi top için 20, sevkiyat için 14 puan/100 m² uygular. Sınırın birimini (100 yd², 100 m², 100 lineer yarda) mutlaka yazın.
Kaynaklar (9)
- ASTM International, D5430-26 Standard Test Methods for Visually Inspecting and Grading Fabrics (standart kaydı: kapsam 1.1–1.2, önem ve kullanım 5.1–5.2; kayıt güncellemesi 23 Mart 2026; erişim: 22 Ekim 2026)
- Cotton Incorporated, Visual Inspection and Grading of Fabrics (teknik not, PDF; dosya tarihi Ağustos 2014; erişim: 22 Ekim 2026)
- V-Trust Inspection Service Group, Understanding the 4-Point System for Fabric Inspections, 30 Mart 2025 (erişim: 22 Ekim 2026)
- V-Trust Inspection Service Group, ASTM D5430 4-Point System (denetim standartları sayfası; erişim: 22 Ekim 2026)
- Kapucuoğlu, F., Denim kumaş üretiminde hataların analizi ve mamul ürüne etkisinin incelenmesi, yüksek lisans tezi, Tekirdağ Namık Kemal Üniversitesi, 2023 (s. 10–20; erişim: 22 Ekim 2026)
- T.C. Millî Eğitim Bakanlığı, MEGEP, Giyim Üretim Teknolojisi: Kumaş Kontrolü (542TGD176), Ankara 2007 (s. 5–14, 15–18, 23–34; erişim: 22 Ekim 2026)
- Kısaoğlu, Ö., Kumaş Kalite Kontrol Sistemleri, Pamukkale Üniversitesi Mühendislik Bilimleri Dergisi 12(2), 2006, s. 233–241 (erişim: 22 Ekim 2026)
- Sarkar, P., 4 Point Inspection System: Acceptable level (Points per 100 square yards), Online Clothing Study, 13 Kasım 2014 (eğitim sitesi, birincil kaynak değil; erişim: 22 Ekim 2026)
- NIST Handbook 44 (2026), Appendix C: General Tables of Units of Measurement, s. C-9 (1 yarda = 0,9144 m; 1 inç = 2,54 cm; erişim: 22 Ekim 2026)
Yazar ve doğrulama
Yazan
Kumaş ve Elyaf Editörü
Elif Karaca, Tekstil Rehberi'nin kumaş ve elyaf editörüdür. Örme, dokuma ve nonwoven kumaşlar, elyaf özellikleri ve ürüne göre kumaş seçimi üzerine rehberler ve sözlük maddeleri hazırlar. Gramaj, en, çekmezlik ve haslık gibi değerleri standartlara ve üretici teknik föylerine dayandırır.
Elif Karaca tarafından hazırlanan içeriklerDoğrulayan: Gizem Polat
Bu içerik Tekstil Rehberi yayın ekibince hazırlandı. Rakamlar, tarihler ve kaynaklar yayından önce doğrulama editörümüz tarafından birincil kaynaklardan kontrol edildi.
Bir hata fark ederseniz bize yazın: [email protected] Nasıl çalışıyoruz? →
İlgili yazılar
Kumaş Testleri: Haslık, Martindale, Boncuklanma, Çekme ve Mukavemet Rehberi
Haslık, aşınma, boncuklanma, boyut değişimi ve mukavemet testlerinin standartları, sonuç ölçekleri, test raporunu okuma ve şartnameye yazma yöntemi.
Kumaş Çekmesi Neden Olur, Nasıl Önlenir?
Kumaş çekmesinin nedenleri (üretim gerilimi, lif şişmesi, keçeleşme), sanfor, gevşetme kurutması ve kompaktör gibi terbiye önlemleri, test ve şartname maddeleri ile kesim payı.
Cübbe Kumaşları: Poliviskon Alpaka, Krep, Sentetik İpek ve Saf İpek Farkı
Poliviskon alpaka, kırışmaz krep, sentetik ipek ve %100 saf ipek cübbe kumaşlarının lif içeriği, yüzey, kırışma, ütü ve bakım farkları.